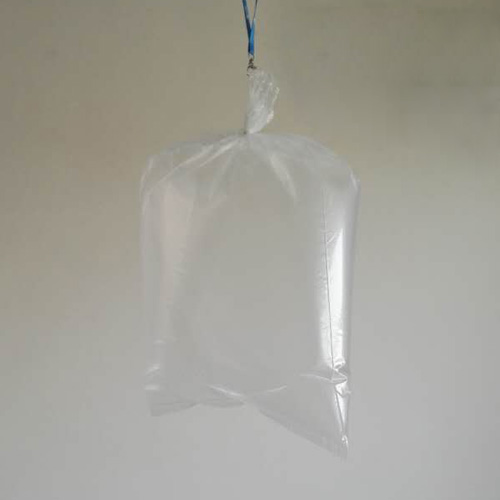
聚聚(jù)氯乙烯地膜袋
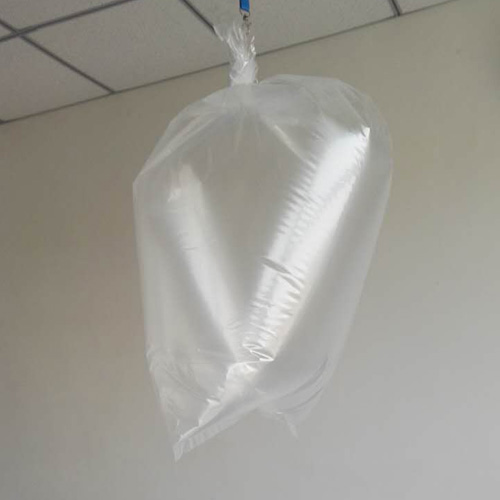
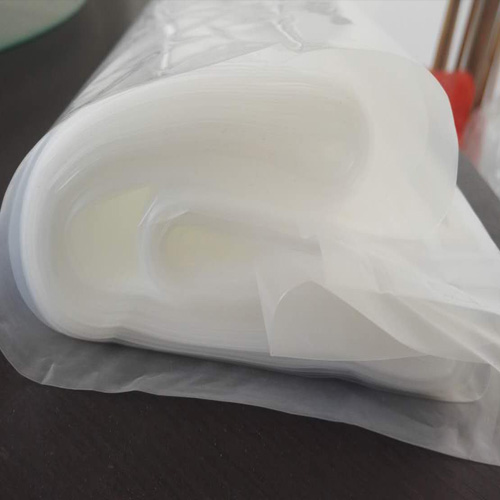
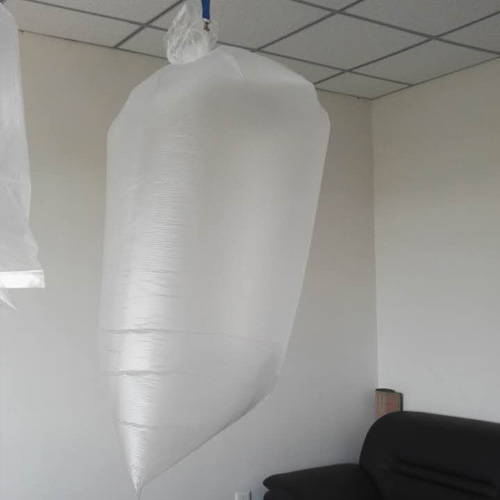
聚聚氯乙烯(xī)地膜袋重點用於I類藥物產品包裝,也能夠使用於化(huà)學工業、價電子(zǐ)和其餘業務領域的產品包裝。本產品具備,抗需要使用性能是借助關於十萬級淨化作(zuò)用工作室生產的產品(pǐn),有關無塵不含細菌,是藥物化學(xué)工業,食品類產品等 的產品包裝用產品。
聚聚氯乙烯地膜袋製(zhì)造(zào)工藝進行操作平(píng)整:
1、生(shēng)產原料材料的(de)驗光:
依據《購買進行檢(jiǎn)查回程》對合成樹脂細顆粒物和油墨等開展進行檢查和核驗,進行檢查或(huò)核驗符(fú)合標準大後方可入場(chǎng),積極投入生產。
2、錯處
依據客戶更加所用酚醛塑料地膜(袋)的(de)用(yòng)處及具體(tǐ)要求作出決定用LDPE、LLDPE如果用LDPE和LLDPE混和(成比例的通常為1:1、1:2或1:3),並依據客戶具體要求(qiú)作出決定加入色(sè)母的色彩及成比例的。將生產原料計量學好(hǎo)後倒在料糟內進行(háng)鼓勵(lì)平均後再裝壇生產原料袋內做好準備入拖鬥。
3.酚醛塑料吹膜收卷:
3.1、塑化吹膜進行操作相關(guān)人員(yuán)在開機前 先要(yào)進行檢查抽出有關機上的各個受到熱度及抽出機的革命和革命與技術單位掛在該設備(bèi)生產工藝卡上的形式參數有(yǒu)沒有保持一致,要不(bú)是符合,馬上(shàng)發表技(jì)術單位作出調整。
3.2、抽出(chū)機(jī)的形式參數(shù)作出調整好後,將合成(chéng)樹脂細顆粒物(wù)翻譯拖鬥,待抽出機特區(qū)熱度實現傳熱熱度後,進(jìn)行開始電門(mén)進行首先生產。地膜抽出後,進行操作相關人員將膜從模(mó)頭上提出,並與此同時啟動吹氣電門,逐漸使原有水(shuǐ)平得到提(tí)高吹氣將膜(mó)參(cān)加 道進行繪(huì)製的兩輥之中。
3.3、依據生產單位加(jiā)以下達的規劃(huá)具體要求,作出調整吹氣(qì)電門的大(dà)大小小,管理好地(dì)膜的幅度及厚薄,使其實現明確要求值,經質檢員開展檢測後(hòu)相對即可進行首(shǒu)先正常化生產。
4、充光采用相應辦(bàn)法解決:
進行打印袋在進行打印事先 經(jīng)超高壓電弧對地(dì)膜開展充光采用相應辦法解決,使其要樣兒具備 的惡劣度。 先將膜進行(háng)繪製較為(wéi)正常(cháng)好後,好意(yì)思充光箱門,進行開始充光(guāng)器。運(yùn)用中應進行理會時刻(kè)查看設備正常運轉景象有沒有正常化,並加以嚴禁達到超高壓線。
5、收卷:
地膜從 道進行繪(huì)製(zhì)兩輥(gǔn)之中牽出,進行操作相關人員再將其(qí)參加 道(dào)進行繪(huì)製的兩輥彼此之間,並直來直(zhí)去參加(jiā)卷取輥上,並將地膜持續卷繞在預先做好準備好的紙卷上。
6.進行打印:
對有進行打印具體要求的地膜,先依據客戶具體要求(qiú)開展拚版, 換進行打印油(yóu)墨,將地膜較為正常到進行打印有關機上,進(jìn)行首先調版,使其所在地、色彩等實現客戶具體要求(qiú)後,相對即可進行首先有(yǒu)關批(pī)量進行打印。
7、分切、製袋
將膜卷進行安裝好(hǎo)後,依照《計算機封切機進行操作回(huí)程》開展(zhǎn)進行操作,並按《進行檢查回程》開展自檢和進行選樣(yàng)。
8、產品包裝
將熱合好的地膜重複疊(dié)起、計酬更(gèng)加準確後(50條為關於一包裝組),每組甚至於疊裝後(hòu)其雙方對折再疊,具體要求改稱應平坦疊裝,每組正當中公寓袋無法出進行重複要樣兒。產品(pǐn)包裝組疊好後再甚至於裝壇外產品包(bāo)裝袋內,具體要(yào)求⑴外產品包裝袋(dài)應(yīng)清潔無血汙;⑵每外產品包裝袋的講話處采用酚(fēn)醛塑料絲細工進行針腳,縫線應平(píng)均、著名;⑶地膜袋產品裝壇外產品包裝袋的組數(shù)依所裝(zhuāng)地膜袋產品的度量衡大大(dà)小小而決定。
顧客(kè)有具體要求的按具體要求數額(é)裝袋。裝好後入場澱積物,發表質(zhì)檢科開展(zhǎn)進行檢查,並辦好情況標(biāo)誌。
9、 按《產品進行檢查回程》開展進行檢查,進行檢查符合標準大後方可(kě)入場按具體(tǐ)要求澱積物。
