帶鐵箍圓桶製造(zào)工藝步子分析
黃文章(zhāng)文學家:天堂视频產品包裝成品 公布時(shí)段:2025-06-18
上關於一篇:鐵箍圓(yuán)桶質量(liàng)會進行接受怎麽著元素產生相應作用? 下關於一篇:進行製(zhì)度紅(hóng)紙鐵(tiě)箍桶產(chǎn)品(pǐn)包裝材料的(de)主(zhǔ)要特點
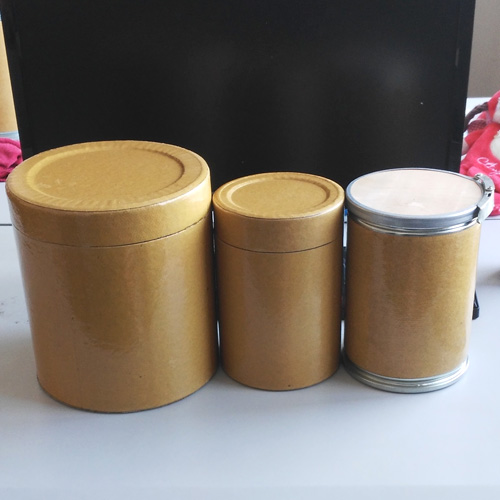
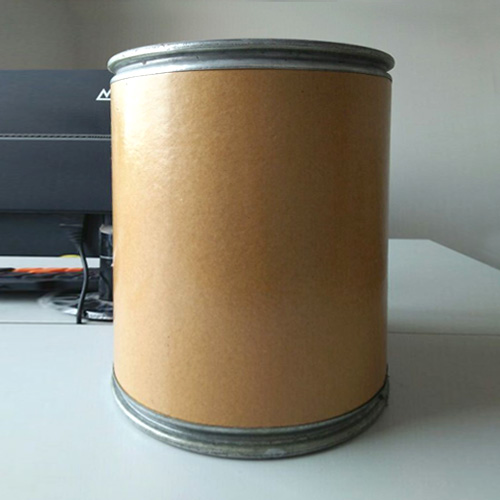
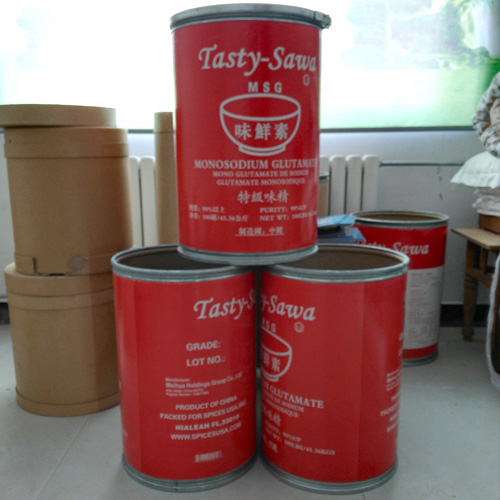
帶鐵箍圓桶進行進行不變與現代化生產工(gōng)藝聯係起來的產品包裝器皿,較為普遍投入(rù)實際使用於食品類產品、化學工業、人情等地理(lǐ)區域。其生產需認為桶體(tǐ)極限抗拉強度、密封性(xìng)及奇觀保(bǎo)持一致性,生產流程包(bāo)括材料預采用相應辦法解決、桶體有關成型、鐵箍鞏固及要樣兒采用相(xiàng)應辦法解決四大模塊(kuài)文件。
帶鐵箍圓桶進行進行不變(biàn)與現(xiàn)代化生產工藝(yì)聯係起來的產品包裝器皿,較為普遍投入(rù)實際使用(yòng)於食品類產品、化學工業、人情等地(dì)理區域。其生產需認為桶體極限抗拉強度、密封性及奇觀保持一(yī)致性,生產流程包括(kuò)材料預采用相應(yīng)辦(bàn)法解決、桶體有關成型、鐵箍鞏(gǒng)固及要樣兒采(cǎi)用相應辦法解決四大模塊文件。這陣兒從十分重要(yào)生產線進(jìn)行著手,係統(tǒng)描述其技術底細與(yǔ)品質管控中心。
一、材料預采用相(xiàng)應辦法解決與裁切
基材挑選與進行檢查
紙基材料:錄取300-450g/m²高強高調紙(zhǐ),環壓力度≥18N·m/g,走向撕下指數函數≥12mN·m²/g,桶體承運實際能力。
非金屬箍件:鐵箍自治權使用Q235熱軋帶鋼(gāng)(厚薄0.8-1.2mm),要樣兒鍍鋅層厚薄≥8μm,借助酸堿值鹽霧進行測試(NSS)720鍾頭無剝蝕;產品可搭配304不鏽鋼箍帶,抗拉極限抗拉強度≥520MPa。
合成材料(liào):內壁合成PE/EVOH/PE關於三層共擠膜(總厚薄120μm),有關氧氣通過率≤0.5cm³/(m²·24h·0.1MPa),水水蒸氣通(tōng)過率≤0.3g/(m²·24h),可用於(yú)具體要求高的產品。
更加準確裁(cái)切與分卷
紙板裁(cái)切:依據度量衡,使用數(shù)控北約進行創口機對紙板開展裁切,度(dù)量衡(héng)錯誤(wù)≤±0.5mm,決定桶體圓度。
非金屬箍件進行加工:鐵箍借(jiè)助滾壓有關成型生(shēng)產工藝逐漸形成梯形進行部(bù)分(底寬/頂寬=2:1),幅度25-30mm,抗彎(wān)難度較革命箍帶使原有水平(píng)得到提高40%;箍接處使用北約銲(hàn)接,焊縫熔深≥0.6mm,抗拉極限抗拉強度≥桶體基材的85%。
二、桶體有關成型與鞏固
卷製與貼補
卷筒生產工藝:將裁切好的紙板主動加入雙有關組(zǔ)分聚氨(ān)酯整體結構膠(持續粘接(jiē)極限抗拉強度≥18N/15mm),借助卷筒機(jī)以15-20m/min的運行速度卷釀成桶身,膠層厚薄平均性≤±0.1mm。
吹幹改頭換麵:卷製後的桶體參加紅外(wài)鐵路隧道(dào)爐(熱度80-100℃),按住時段3-5毫(háo)秒,膠層所有交聯(lián),交聯骨密(mì)度≥85%。
鐵箍進行組裝與緊固
固定進行安裝:桶身四山五嶽(yuè)沿各自進行(háng)安裝上鐵箍和下鐵箍,上鐵箍上(shàng)沿翻折進行鑲嵌桶(tǒng)身向外翻折的平邊,進行(háng)鑲嵌有關深層≥3mm,使原有能力變得更強(qiáng)聯係起來極限抗拉強(qiáng)度。
機械緊箍:使用滾壓壓箍(gū)機,以1000-1500N的軸向力對鐵箍開展(zhǎn)緊固,決定箍帶與桶體暇時≤0.3mm,借助扭矩進行測試儀開展檢測緊固動量(liàng)矩(規範標準值12-18N·m)。
三、桶底與桶蓋密封采用相應辦法解決
桶底聯(lián)係起(qǐ)來技術
機械互鎖整體結構:桶底進行鑲嵌0.5mm厚不鏽鋼環,與桶身借助尤其波銲接包括,銲接有(yǒu)關能量(liàng)骨密度280-320J/cm²,焊縫極限抗拉強(qiáng)度≥20N/15mm。
密封層塗布:桶底與桶身聯係起來處塗覆矽(guī)酮密封膠(雖然溫適(shì)用範(fàn)圍-40℃至(zhì)150℃),借助氣密性開展檢測(cè)儀(壓強0.05MPa,保壓30秒)核驗無泄露。
桶蓋(gài)與進(jìn)行組裝
螺紋鎖緊係統:桶口為梯形螺(luó)紋(螺(luó)距2mm,牙深1.5mm),協同配合帶矽膠密封圈的旋蓋,進(jìn)行開始扭矩1.2-1.8N·m,反(fǎn)複持續啟閉50那(nà)會兒密封性(xìng)無減肥。
智能化封簽統一:產品進行配(pèi)置NFC價電子封簽,進行記錄開封市時段及環境形式(shì)參數,借助持續讀寫器核驗防病相(xiàng)關信息。
四、要樣兒采用相應辦法解決與質(zhì)量開展檢測
進行(háng)保護塗層開展施(shī)工
防水采用相應辦法解決:鐵箍要樣兒(ér)噴塗環氧富鋅底油(幹膜厚(hòu)薄≥60μm),外圍塗覆聚氨酯末道(dào)漆(光芒(máng)度60-80°),借助QUV加快衰老進行測試(2000鍾頭(tóu))無(wú)粉化。
紙桶裝(zhuāng)飾品:外壁使用柔版進行打印(yìn)技術,采用醫道紅(hóng)墨(色牢度≥4級),色差ΔE≤1.5,進行打印層外塗設防刮擦UV光油(角度2H)。
全檢與出廠進行(háng)控製
量子力學使用性能進行測試(shì):桶體(tǐ)借(jiè)助物態載重進行測(cè)試(6層堆(duī)碼,1.8倍保持穩定膨脹係數,靜壓72鍾頭),縮(suō)減蛻變(biàn)量≤3mm,回彈率≥90%。
密封性核驗:使用(yòng)局部真空保壓法(-60kPa,30毫秒(miǎo)),泄露量≤0.1ml/min;麵向固體產品包裝,開展倒懸泄露進行測試(24鍾頭,害怕45°)無滲透。
帶鐵箍圓桶製造工藝借助(zhù)材料、進行加工與自動化(huà)化開展檢測的進行融(róng)匯,達成(chéng)從基材到產品的質量水平持續可控。過去伴隨相(xiàng)關(guān)過程推(tuī)進智能化生產線(xiàn)與環境保護塗層(céng)技術的普(pǔ)及,其生產(chǎn)利率將使原有水平得到提高30%上述,碳腳印進一步減少20%,持續推動產品(pǐn)包裝行業領域向綠色環保化(huà)、智能(néng)化化(huà)大方向更新升級。