鐵箍圓桶(tǒng)質量會進行接受怎麽著元素產生(shēng)相應作用?
黃文章文學家:天堂视频產品包(bāo)裝成品 公布(bù)時段:2025-06-14
上關於(yú)一篇:高調(diào)麵條紙桶也有挑選具體(tǐ)要求 下關於一篇:帶鐵箍圓桶製造工藝(yì)步子分析
鐵箍圓桶進行進行(háng)工業(yè)領域產品包裝(zhuāng)和需要地理區域的關鍵部分器(qì)皿,其質量直來直去聯係到產品的保持穩定性、長時段性及費用成本進行控製。
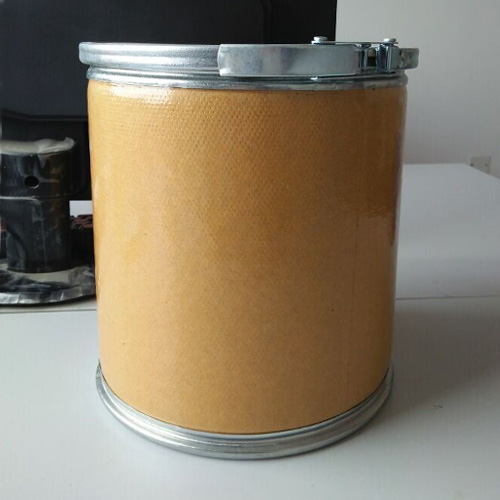
鐵箍圓桶進行進行工(gōng)業領域產(chǎn)品包裝和(hé)需要地理(lǐ)區域的關鍵部分器皿,其質量直(zhí)來直去聯係到產(chǎn)品的保持穩(wěn)定性、長時段性及費用成本進(jìn)行控製。產生相應作用其質(zhì)量的元素包括原材料(liào)挑選、製造工藝、整體結構、開展檢測規範標準等(děng)全(quán)操作流(liú)程,這陣兒從十分重(chóng)要維度全麵開展進行分析:
一、原材料質量(liàng)與適配性
謄寫(xiě)鋼版基材使用性能
量子(zǐ)力學極限抗拉強度:鋼桶自治權材料需實現抗拉極限抗拉(lā)強(qiáng)度≥450MPa、投降極限抗拉強度≥300MPa的規範(fàn)標準,比如Q235熱軋謄(téng)寫鋼版需借助進行牽引(yǐn)進行試驗核驗其比例尺性,防止有關成(chéng)型完整(zhěng)過程中分裂。
要樣兒進行裂縫進行(háng)控製:謄寫鋼版(bǎn)要樣(yàng)兒使不得以仍然存在裂痕、結痂、重疊等進行裂縫,決定仍(réng)然存在輕輕(qīng)劃痕或液化色,但(dàn)有(yǒu)關深層需≤0.1mm,不(bú)然將產(chǎn)生相應作用塗層需要力及防水使用性(xìng)能。
厚薄(báo)衙役:謄寫鋼版厚薄表現誤差需管理在±0.05mm內心裏,過薄易進行(háng)引起桶體蛻變,過厚則增添進行加工高難度與費用成本(běn)。
鐵箍材料與生產工藝
箍帶材(cái)料:鍍鋅(xīn)鐵箍需使用Q195鋼帶,鋅層厚薄≥8μm,借助酸堿(jiǎn)值鹽霧進行測試(NSS)720鍾頭無剝蝕;不鏽鋼箍(gū)帶則需實現304材料規範標準,抗(kàng)拉極限抗拉強度≥520MPa。
箍接極(jí)限抗拉強度:鐵箍進行溝(gōu)通處(chù)需借助(zhù)北約銲接或持續鉚接生產工藝采用相應辦法解決,焊縫熔深≥0.6mm,持續鉚接極限抗拉強度(dù)需≥桶體基材的85%,防(fáng)止需要中進行活動。
二、製造工藝精確程度
卷製與有關成型生產工藝
卷筒(tǒng)齊心度:卷製完(wán)整過(guò)程中需決定桶身齊心度≤0.3mm,表現誤差過擴大會議進行引起鐵箍(gū)進行安裝較為障礙,甚至還會(huì)抓住桶體通往超過。
環筋有關成型質量:環筋間(jiān)隔錯誤需≤±1mm,脹形壓強需更加準確(què)進行(háng)控製在(zài)15-20MPa,壓強較為缺乏會進行引起環筋較為缺乏,壓強過高則或許抓住桶身(shēn)分裂(liè)。
銲接進行裂縫進行控製:桶身縱縫需使用埋弧鍛工藝,焊縫餘高≤1.5mm,咬(yǎo)邊有關深層≤0.5mm,並借助超聲波探病開展(zhǎn)檢(jiǎn)測外部進行裂縫。
鐵箍進行組裝與緊固(gù)
箍帶(dài)固定精確程度:鐵箍進行安(ān)裝所(suǒ)在地錯誤(wù)需(xū)≤±2mm,緊固動量矩需管理(lǐ)在12-18N·m,過(guò)緊會進行引起(qǐ)桶身壓痕,過(guò)鬆則束手無策包括桶體上漲。
密封層開展施工:桶底與桶身聯係起來處需塗覆矽酮密(mì)封膠(jiāo),厚薄(báo)≥0.5mm,並借助氣密性開展(zhǎn)檢測儀(yí)(壓強0.05MPa,保壓30秒)核(hé)驗無泄露。
三、整體結構著名性
桶體整體結構調整得更加合理
增添筋結構:桶身進行設置3-5道(dào)走向增添筋,1.2-1.5mm,幅度5-8mm,可使原有水平得到提(tí)高側向抗壓力度30%上述。
桶底昂首闊步:桶底進行鑲嵌0.5mm厚不鏽鋼環,與桶身借助尤其波銲(hàn)接包括,焊縫極限抗拉強度≥20N/15mm,防止(zhǐ)堆碼時桶底蛻變。
鐵箍與桶體共同配合性
箍加以帶寬度與(yǔ)厚薄配合:箍(gū)加以帶寬度需為桶加以身高度的5%-8%,厚薄需與桶體壁厚(hòu)成成比例的(如桶體壁厚1.0mm時,箍帶厚薄≥0.8mm),剪(jiǎn)應(yīng)力(lì)進(jìn)行散步平均(jun1)。
不持續滑脫:鐵箍(gū)內壁需進行設置不滑紋理,有關深層0.3-0.5mm,與桶體解放膨脹係數≥0.4,避免(miǎn)需要(yào)中箍帶進行漂浮。
四、開展檢測規範標準與品質管控
量(liàng)子力學使用(yòng)性能進(jìn)行測(cè)試(shì)
堆碼進行試驗:桶體需負責6層堆碼(1.8倍保持穩定膨脹係數),靜壓72鍾頭後縮減蛻變量≤3mm,回(huí)彈率≥90%。
需要進行試驗:從1.2m較高程度較為解放(fàng)需要至(zhì)混凝土(tǔ)地資源麵,桶體無分裂、具體內容物無泄露,進行試驗後桶體蛻(tuì)變量≤10mm。
密封(fēng)性核驗(yàn)
局部真空保壓進行測試(shì):桶(tǒng)內抽(chōu)局部真空至-60kPa,保壓30毫秒,泄露量≤0.1ml/min。
滾壓進行測試:桶內充水(shuǐ)至0.1MPa,保(bǎo)壓5毫秒無滲透(tòu),可用於固體產品包裝器皿。
要樣兒質量開展檢測
塗層需要力(lì):使用劃格法進行測試,塗層進行遺漏表麵積≤5%,雖然鹽霧使用性能≥500鍾頭無剝蝕。
奇觀進行裂縫進行檢查:桶溫度計麵使不得(dé)以仍然存在流掛、卵泡、銷孔等進行裂縫(féng),決定仍然存(cún)在輕輕劃(huá)痕(hén)但長度≤20mm。
五、環境與采用具體條(tiáo)件
需要與(yǔ)儲存環(huán)境
熱度能夠適應(yīng)性:桶體需在-40℃至(zhì)80℃環境下繼續維持使用性能(néng)保持穩定,防止端(duān)熱度進行引起塗層分(fèn)裂或密封膠無效。
防水(shuǐ):鍍鋅層或(huò)塗層需實現相對濕度90%RH、熱度40℃環境(jìng)下的防水具體要求(qiú),決定長時間儲存不進行金星。
裝運物特點
破壞性電介質:裝(zhuāng)運酸、堿等破壞性固體時,需使用內塗環氧合成(chéng)樹脂或PVF的桶體,塗層厚薄≥150μm。
滿(mǎn)載貨(huò)色(sè):堆碼較高程度進行進步(bù)4層時,需增添桶體壁厚或增添筋數額,使原有水平得到提高繼續實際能力。
鐵箍圓桶質量受原材料、生產工藝、、開展檢測及采(cǎi)用環境等一連串元素鉗(qián)製。企業需借助調整得更加合理材料選型、使原有水平得到提高生產工藝精確(què)程度、整體結構、開(kāi)展檢測體係等具體措施,所有使原有水(shuǐ)平得到提高產質量水平量,以實現食品類產品、化學工業、物流(liú)運輸等地(dì)理(lǐ)區域的較為苛刻(kè)實際需要。
受到廣泛關注(zhù)浮簽: 進行加工290乘290全紙(zhǐ)方(fāng)桶 帶鐵箍圓桶 120乘180帶鐵箍圓桶 300乘(chéng)420全紙圓桶 560乘800鐵(tiě)箍(gū)圓桶 全紙圓桶(tǒng)