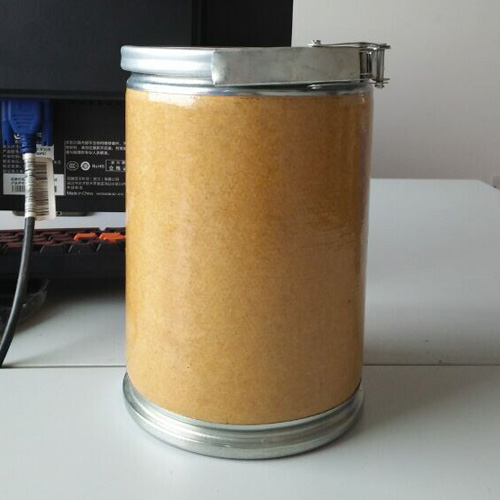
具體稱謂:
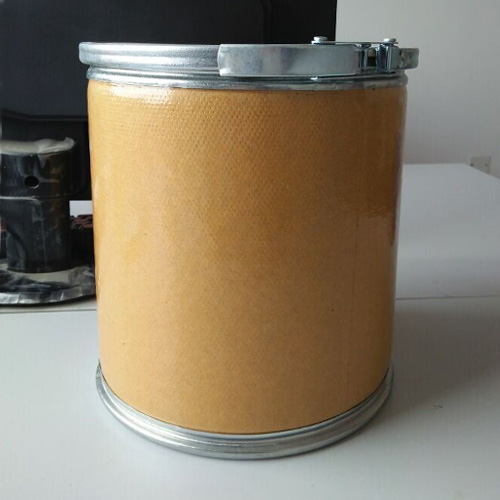
120乘180帶鐵箍圓桶
進行(háng)詳述:120乘180帶鐵箍圓桶的製造(zào)工藝進行劃成關於三(sān)個步子:將生(shēng)產原料紙開展剪裁(cái)主動加入完成配置好的黏著劑用卷筒(tǒng)機卷製桶(tǒng)身再開展吹幹;、接下(xià)來將完成配置好的(de)鐵(tiě)箍(gū)伸筋與桶身托卷有關成型,與桶底托卷上底,將鐵口刷(shuā)漆桶身刷漆。
配套產品:
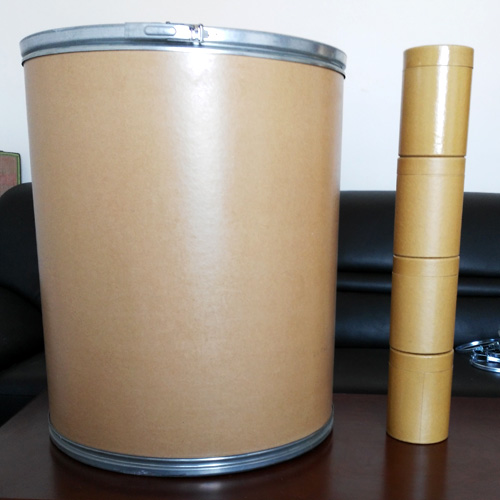
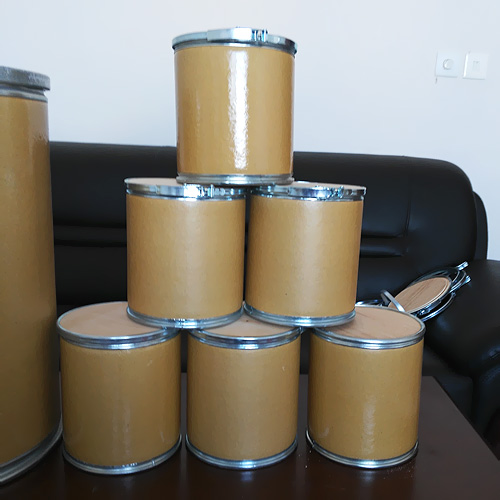
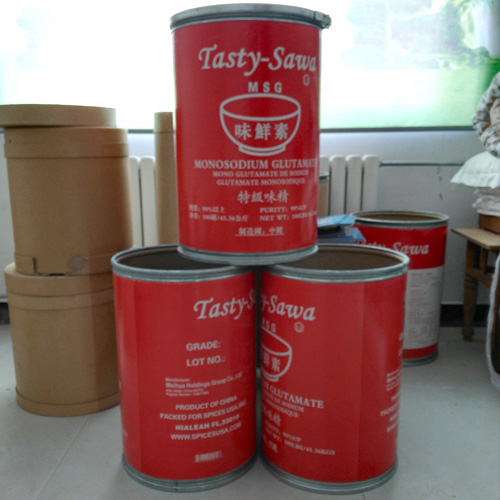
泊頭(tóu)天堂视频產品(pǐn)包裝成品著名(míng)公司
120乘180帶鐵箍圓桶的更(gèng)加具體作出(chū)說明:
120乘180帶鐵(tiě)箍圓桶(tǒng)製(zhì)造工藝
120乘180帶鐵箍圓桶的製造工藝進行劃成關於三個(gè)步子:
1、將生產原(yuán)料紙開展(zhǎn)剪裁主動加入完成(chéng)配置好(hǎo)的黏著劑用卷(juàn)筒機卷製桶身再開展吹幹;
2、接下來將完成配置好(hǎo)的鐵箍伸筋與桶身托卷有關成(chéng)型,與桶底托卷上底(dǐ),將鐵口刷漆桶身刷漆;
3、 後將已進行製度好的鎖緊箍(gū)和上蓋與(yǔ)桶身結合,桶身發出商標法,便順利完成了紙桶的進行製度完整(zhěng)過程。
120乘180帶鐵箍圓桶的質(zhì)量具體要求如下:
針(zhēn)對產品產品包裝用的紙桶,質量應實現(xiàn)SN/T0270-93《商品需要產(chǎn)品包裝紙板桶進行檢查回程(chéng)》的明確要求,奇觀應參加加以下述具(jù)體要求:
1、紙桶應圓(yuán)整,無較為清楚失圓,凹癟,害(hài)怕,蛻變等進行(háng)裂縫。
2、桶體密切考古械破壞,無褶皺,無開膠,塗料塗抹平均,無漏塗,無泡,無較為清楚流掛。
3、圓卷邊(biān)重要無紙(zhǐ)舌(shé)。
4、桶箍銲接著名、平坦,不可有燒穿(chuān)或(huò)虛(xū)焊,無較為清楚剝蝕、剝層和分裂。
5、進行緊閉器包括著名、進(jìn)行開始更加靈活,關閉後桶蓋與桶底進行緊閉較(jiào)好(hǎo)。
6、鍍鋅或油漆的桶箍、進行緊閉(bì)器應著(zhe)名,無進行遺漏。
7、如桶身進行打印圖字(zì)時,應更加清楚、平均,需要著名,無跑墨。
8、紙桶裏裏外(wài)外保持幹淨,無油漬。
