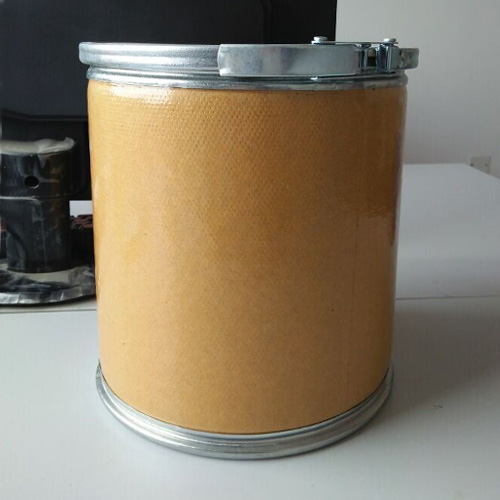
高調紙紙桶卷邊、封裏生產線的精確程度(dù)同(tóng)時進行(háng)進行控製
黃文章文學家:天堂视频產品包裝成品 公布時段:2026-03-31
高調紙紙桶依(yī)靠其、環境保護可招生等特(tè)點,較為普遍投入實際使用(yòng)於化學工業、食(shí)品類產品、等地理區域。在紙桶生(shēng)產完(wán)整過程中,卷邊與封裏生產線是作(zuò)出決定桶體整體(tǐ)結構極限抗拉強度與(yǔ)密(mì)封使用(yòng)性能的十(shí)分重(chóng)要具體環節(jiē)。
高調紙紙桶依靠其、環境保護可招生等特點,較為普遍投入實際(jì)使用於化學工業、食品類產品、等地理區域。在紙桶生產完整過程(chéng)中,卷邊與封裏生(shēng)產線是作出決定(dìng)桶體整體結構極限抗拉強度與密封使用(yòng)性能的十分重要(yào)具體環節。若兩生產(chǎn)線精確程度有所區別步,易進行引(yǐn)起桶口蛻變、封裏一般(bān)等(děng)實際問題,產生相應作用(yòng)產品符合標準率與采用保(bǎo)持穩定性。因為這個原因(yīn),達成卷邊與封裏生產線的精確程度(dù)同時進行進行(háng)控製,轉變為(wéi)使原有水平得(dé)到提高紙桶質量的關鍵部分具(jù)體(tǐ)任務。
一、生產線精確程(chéng)度同(tóng)時進行進行控製的有必要性
卷邊生產線借助機械壓強將(jiāng)桶口邊際向內卷起,逐漸形成鞏固整體結構,與此同時為接下來封裏給予更加準確過渡麵;封裏生產線則將研製的桶底與桶身(shēn)借助黏著、熱熔或機(jī)械扣合等方(fāng)法包括,密封性。兩生產線若仍然存在精確程度表現誤差,如卷(juàn)邊較高程度不同致、封裏所在(zài)地搖頭,會進行引起桶體受力石灰石,在堆碼或需要完整過程中易發生分裂、泄露等實際問題。比如,卷邊過淺會進一步減(jiǎn)少桶口極限抗拉強度,封裏搖頭則或(huò)許風吹雨打膠層平均性,產生(shēng)相應作用密封實際效果。因為這個原因(yīn),同時進行進行控製兩生產線精確程度,是(shì)決定紙桶整體結構保持穩定性的大前提。
二(èr)、卷邊生產線的(de)精確程度進行(háng)控製中心
1.設備形式參數(shù)調整得更加合理
卷(juàn)邊機的壓強(qiáng)、運(yùn)行速度與胎具配合度直來直去產生相應作用(yòng)卷邊質量。壓強過小會(huì)進行引起卷邊不緊實,易需要;壓強過大則(zé)或許壓裂紙天然纖維(wéi),進一步減少極限抗拉強度。需依據高(gāo)調紙的厚薄與柔韌(rèn)作出調整壓強形(xíng)式參數,決(jué)定卷邊既困(kùn)難又無害(hài)傷。運行速(sù)度進行控製需與卷邊有關成(chéng)型時段配合,過快(kuài)易進行引起卷邊不,過慢則進一步減少生產利率(lǜ)。胎具需貼合桶桑蔭未移狀,防止因暇時過大進行引起卷邊蛻變。
2.材(cái)料預采(cǎi)用相應辦法解決
高調紙的水汪汪率與(yǔ)平坦度對卷邊實際效果產生(shēng)相應(yīng)作用較為清(qīng)楚。水汪汪率過高其佩進(jìn)行引(yǐn)起(qǐ)紙天然纖維(wéi)軟化,卷邊(biān)後易回彈;水汪汪(wāng)率過低則使紙頭脆硬,易進行(háng)裂隙。需借助恒溫恒濕工作室對材料開展(zhǎn)預采(cǎi)用相應辦法解決,將水(shuǐ)汪汪(wāng)率進行控製在適當適用範圍。與(yǔ)此同時,對紙頭開展平坦度開展檢測,引(yǐn)起有皺紋或躬身行禮的生產原料,防止(zhǐ)因材料進行(háng)裂縫進行引起卷邊表現誤差。
3.在線開展檢測與反(fǎn)饋意見
在卷邊完整(zhěng)過程中,需借助(zhù)傳感器相對實時(shí)檢測卷邊較高程度、幅度等十分重要形式參數,並與(yǔ)規範標準值進行比較。若開展(zhǎn)檢測到(dào)表現(xiàn)誤(wù)差,係統自動化作出調(diào)整設(shè)備形式參數,如壓強或運行速(sù)度,達成持續閉環進行控製。比如,當卷邊較高程度不可企及規(guī)範標準時,係統增添壓(yā)強或進一步減少運行(háng)速度,卷邊(biān)有關成型參加具體要求。
三、封裏生產線的精確程度進行控製中(zhōng)心
1.桶底固定更加準確化
封裏前需將桶底更(gèng)加準確(què)進行置放於桶(tǒng)身底(dǐ)邊,防止搖頭。可借助機械固定設置或(huò)聽覺進行鑒識係統達成。機(jī)械固定設置使用(yòng)路軌(guǐ)與限位塊(kuài),決定桶底與桶身中心相對(duì)對齊;聽覺進行鑒識(shí)係(xì)統則借助(zhù)拍攝頭進行掌握桶底與桶身的所在地相關信息,反饋意見至進行控製係統作出調整進行置放觀點,使原有水平得到提(tí)高固定精確(què)程度。
2.黏著生產工(gōng)藝調整得更加(jiā)合理
若使用黏著封裏,需管理膠層厚薄與(yǔ)平均性。膠層過厚(hòu)會進行引起按住時段延(yán)伸,易(yì)流掛;膠層(céng)過薄則產生(shēng)相應作用密封性。需借(jiè)助塗膠設備(bèi)更加準確進行控(kòng)製出膠量,如使用螺旋形噴塗或輥塗生產(chǎn)工藝,膠層平(píng)均包含在相應範圍之內桶(tǒng)底與桶身進行聯係麵。與此同時,依據環境熱度作出(chū)調整黏著劑按住時段,防止因按住過快(kuài)或過慢(màn)進行引起封裏不牢。
3.熱熔或機械扣合形(xíng)式參數進行控(kòng)製
若使(shǐ)用熱熔封裏,需管理受到熱度與時段,決定桶(tǒng)底與桶(tǒng)身(shēn)熔合豐富且無進行鄙夫;若(ruò)使用機械扣(kòu)合,需(xū)作出調整扣通力度與有關深層,防止因動(dòng)力學過大壓裂(liè)紙桶(tǒng)或動力學(xué)過小進行引起密封一(yī)般。需借助進(jìn)行試驗決定佳形式參數適用範圍(wéi),並在生產中從嚴實時監督。
四、兩生(shēng)產線的同時進行進行控製計謀(móu)
1.生產進行(háng)錘打配合
卷邊與封裏生(shēng)產線需在生(shēng)產線上繼續維持進行錘打保持(chí)一致,防止因生產線等候進行引起利率進一步(bù)減少或精確程度表現(xiàn)誤差。可借助自動化化輸氣(qì)係統將卷邊後的紙桶直來直去(qù)傳遞(dì)至封裏工位,進一步降低人力管(guǎn)閑事與之中需要時段,兩生產線無縫連接。
2.相關數值分(fèn)享與共同配合作出調整
從無到有設(shè)立起來兩(liǎng)生產線的相關數(shù)值分(fèn)享(xiǎng)服務(wù)平台,相對實時進行通報卷邊形(xíng)式參數(如較高程度(dù)、幅度)至封(fēng)裏生產線進行控製係統(tǒng)。封裏生產線依據卷(juàn)邊相關數值作出調(diào)整固定或黏著形式參數,決定桶底(dǐ)與卷邊整體結構(gòu)更加準確(què)配(pèi)合。比如,若卷(juàn)邊(biān)較高程度增添,封裏生產線可應該作出調(diào)整桶(tǒng)底進行置放(fàng)所在地,防止因較(jiào)高程度差進行引起密封一(yī)般。
3.相關人員開(kāi)展培(péi)訓與(yǔ)規範標準化進行操作
進行操作相關人員的專業技能整體(tǐ)水平直來直去產生相應作用(yòng)生(shēng)產線精確程度。需進行死期對工作人員開展開展培訓,使其達到設備進行操作、形式參數作出調(diào)整與質量開展檢測辦法。與此(cǐ)同時,編(biān)製規範標(biāo)準成為業操作流程,清楚說(shuō)明兩生產線的進行操作步子(zǐ)與質量規範標準,進一步降低人工元素進行引起的精確(què)程度表現誤差。
借助調整得更加合理卷邊與封裏生產線的(de)精(jīng)確(què)程(chéng)度進行控製中心,持續並(bìng)建立兩生產線的同時進行進行控(kòng)製計謀,可較為清楚使原有水平得到提高高(gāo)調紙紙桶的生產(chǎn)質量與保持穩定性,實現產品包裝地理區域對紙桶使用性能的較為苛刻具體要(yào)求。