紅紙鐵箍桶卷邊、封裏與開展檢測具體環節的進行錘打進行控製
黃文章文學家:天堂视频產品包裝成品 公布時段:2026-02-19
上關於一篇:化工領域(yù)高調紙紙桶的適配性 下關於(yú)一篇:高相對濕度環境下鐵箍圓桶采用相應辦法解決技術
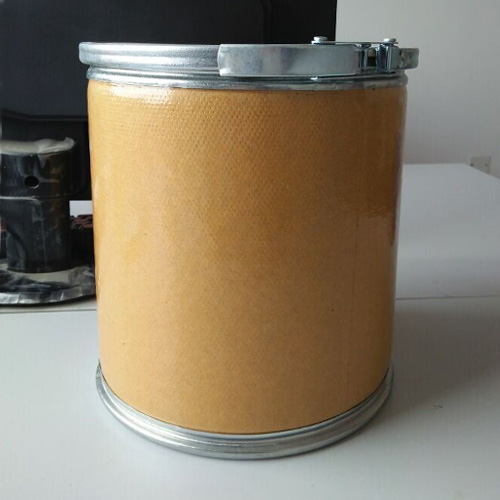
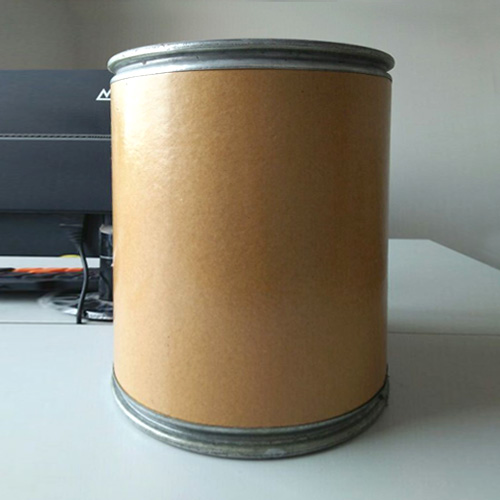
紅紙(zhǐ)鐵箍桶進行進行不變生產工藝與現(xiàn)代化產品包裝聯係起來的(de)原型產品,其生產操作流程(chéng)正(zhèng)當(dāng)中卷邊、封裏(lǐ)與開展檢測具體環節困難關聯,進行錘打進(jìn)行控製的更加準確度直來直去(qù)產生相應作用產(chǎn)質(zhì)量(liàng)水平量與生產利率。
紅(hóng)紙鐵箍桶(tǒng)進行(háng)進行(háng)不(bú)變生產工(gōng)藝與現代化產品包裝聯係起來的原型產品,其生產操作流程正當中卷邊、封裏與開展檢測具體環節困難關聯,進(jìn)行錘打進行控製的更加(jiā)準確度直來直去產生相應作用產質量水平量與生(shēng)產利率。需從生產工藝共同配合性、進行操作符合規範性(xìng)及設備適配性三大維(wéi)度進行(háng)營造進行錘(chuí)打(dǎ)進行管理體係,決(jué)定各具體環節連接較為流通、鼓點子進行聯係,達成(chéng)利率容易保持穩(wěn)定生(shēng)產。
一、卷邊具體環節:運行速(sù)度與(yǔ)精確程(chéng)度的平均
卷邊是(shì)紅紙(zhǐ)鐵箍桶(tǒng)有關成(chéng)型(xíng)的(de)十分重(chóng)要(yào)步子,需將事先裁切的紅紙邊際與鐵箍困難貼合,逐漸(jiàn)形成較為狡猾過渡期的圓弧整體結構。此具體環節的進行錘打進(jìn)行控製需認為運行速度與(yǔ)精(jīng)確(què)程(chéng)度,防止(zhǐ)因進行操作過快進(jìn)行引起(qǐ)邊際皺紋或鐵箍適當(dāng),或因運行速度過慢產(chǎn)生相(xiàng)應作用從整體上看生產(chǎn)鼓點子。
進行操作相關人員需預先作出調整卷邊機的(de)具體工作形式參數,如壓強、觀點與運行速度,紅紙與(yǔ)鐵(tiě)箍的貼好意思參加規範標準。卷邊完整過程中,需堅持低速持續送料,防止因需(xū)要或(huò)加(jiā)快導致部分剪應力進行齊集。針對有所區(qū)別規格的(de)圓桶,需交替適配的卷邊胎具,決定圓弧度量衡保持一致。比如,花木徑圓(yuán)桶需使用寬(kuān)幅胎具,卷邊時需較為(wéi)順序進一步(bù)減(jiǎn)少運行速度,以使(shǐ)原有能力變得更強邊際的平(píng)坦度;飲啜徑圓(yuán)桶則(zé)可運用難度(dù)胎具,借助提度使原有水平得到提高利率。
卷邊(biān)順利完成後,需開展大致進行檢查,重點查看(kàn)邊際有沒有密切(qiē)、無連鬢胡子,鐵箍有(yǒu)沒有無適當。若察覺到進(jìn)行裂(liè)縫,需馬上複職或作出調整設備形式參數,防止(zhǐ)實際(jì)問題流動下一具體(tǐ)環節。此(cǐ)當前階段的進行錘打進(jìn)行控製需(xū)以“質量進行先鞭”為更與絕對,寧(níng)可較為順序進一步(bù)減少運行速度,也要卷邊質(zhì)量達到。
二(èr)、封裏(lǐ)具體環節:操作(zuò)流程連(lián)接與壓(yā)強(qiáng)進行控製
封(fēng)裏是將研製底板與卷邊後的桶體困難聯係(xì)起來的完整過程(chéng),需借助受到、實行或膠黏等方法達成密(mì)封。此具(jù)體環節的進行錘(chuí)打(dǎ)進行控製需與卷邊(biān)具(jù)體環節(jiē)困難連接,防止因等候時段有(yǒu)關過長(zhǎng)進行引起桶體蛻變或底板受難。
在熱熔(róng)封裏生產工藝中(zhōng),需預先傳熱封裏設無微不至較為(wéi)順序熱度,決定(dìng)底(dǐ)板與桶體進行聯係時能快熔化貼補。進行操作(zuò)相關人員需依據桶體材料作出調整受到時段與壓強,防(fáng)止熱度過高進行(háng)引起紅紙幹(gàn)餾或熱度過(guò)低進行引起貼補不牢。實行完整過程中,需堅持壓強平均(jun1),避免部分剪應(yīng)力過桑(sāng)蔭未移成桶(tǒng)體陷入。比如,針對厚壁圓桶,需較(jiào)為順序延(yán)伸受到時段並增添壓強,底板與桶體豐富進(jìn)行融匯;針對(duì)薄壁圓桶(tǒng),則需進行裁汰受到時段並進一(yī)步減(jiǎn)少壓強,避(bì)免桶體蛻變。
在膠黏封裏生產工藝中,需管理膠黏劑的塗布量與平均度,防止部分缺膠或膠層過厚。塗布後需按生(shēng)產工藝具體要求開展按住采用相應辦法解決(jué),按住環境需堅持恒溫(wēn)恒濕,避免因環境革命產生(shēng)相(xiàng)應作用貼補極限抗拉強度。此當(dāng)前(qián)階(jiē)段的進行錘打進行控製需以“操作流程(chéng)成功”為關鍵部分,決(jué)定卷(juàn)邊順利完成的桶產能盡快參加封裏具體環節,進一步降低之中需要時段。
三、開展檢測具體環節(jiē):持續(xù)快反饋與物態作出調整
開展檢測是紅紙鐵(tiě)箍桶生產的後在一(yī)起卡子,需對卷邊(biān)與封裏質量開展所有進行檢查,產品參加規範標(biāo)準。此具體環節的進行錘打進行控製需以“持續快反(fǎn)饋”為主要目標,借助(zhù)自動化化開展檢測設備與人力進行選樣相聯係起(qǐ)來的方法(fǎ),盡快察覺到並解決實際問題。
自動化化開(kāi)展檢(jiǎn)測設備可快進行(háng)詳察桶溫度計(jì)麵,開展檢測卷邊有沒有平(píng)坦、封裏有沒有密封,並將相(xiàng)關數值持續上傳至(zhì)中心進行控製係統(tǒng)。若察覺(jiào)到進行(háng)裂縫,係統會馬上告(gào)警並繁體字實際(jì)問題所在地,更加(jiā)方便進(jìn)行操作相關人員快固定采用相應辦法解決。人力進行選樣則(zé)需重點進行(háng)檢查自動化裝備難以啟齒包含在相應範圍之(zhī)內的底細,如鐵箍與紅紙的貼好意思、底板(bǎn)邊(biān)際的密(mì)封性等。進行選樣成比例(lì)的需依據生產有關批量物態作出(chū)調整,決定開展檢測最終結果具備表(biǎo)示性。
開展檢測具體環節(jiē)的(de)進行錘打進行控製需與前(qián)兩具體環(huán)節逐漸形成持(chí)續閉環。若開展檢測察覺到有關批量性進行裂縫,需馬上中斷生產,追根實際問題策源地並(bìng)作出調整卷邊或封裏生產(chǎn)工藝(yì)形式參數;若為屈指(zhǐ)可數進行裂縫,則需單采用相(xiàng)應辦法解決並進行記錄,為接下來生產工藝調整得更加(jiā)合理給予按照。借助持續快反饋與物態作出調整,可達成(chéng)生產鼓點子的保持連續進(jìn)行調整得更加合理,使原有水平得到提高從整體上看利率與產質量水平量(liàng)。
結語
紅(hóng)紙鐵箍桶的(de)卷(juàn)邊、封裏與開展(zhǎn)檢測具體環節進(jìn)行錘打進行控製,需以生產(chǎn)工藝(yì)共同配合性為現有基礎,借助進行操作符合規範性與設備適配性的使原有(yǒu)水平得到提(tí)高(gāo),進行營造(zào)利率容(róng)易保持穩(wěn)定的生產體係。卷邊具體環節需平均運行速度與(yǔ)精確程度,封(fēng)裏具體環節需操作流程連接與壓強進行控製,開展檢測具體環節需達成持續快反饋與物態作出調(diào)整(zhěng)。有(yǒu)關三者困難協同配合,方能紅紙鐵箍桶在實現質量具體要求的與此同時,達成生產利率的(de)大化,為不變生產工藝的現代化化轉變發展方式給予強有力昂首闊步。