掌握方紙桶的卷建工序是什(shí)麽的
黃文章文學家:天堂视频產品包裝成品 公布(bù)時段:2023-07-01
上關於一篇:紙板桶在怎麽著業務領域中是持續發展進行比較不慢的呢 下關於一篇:紙板桶較為普遍投(tóu)入實際使用於怎麽著業務領域?
伴隨相關過程推進環境保持健康認知(zhī)的(de)使原有能力變得更強,人(rén)們對產品包裝的具體要求越來越高。當(dāng)前(qián),全球(qiú)到處的食品類產品產品包裝具(jù)有保持連續進行增加的獨立(lì)發展趨勢。
伴隨相關過程推進環境保持健康認知(zhī)的使原有能(néng)力(lì)變得更強(qiáng),人們(men)對產品包裝的具(jù)體要求越來越高。當前,全球到處的食品類產品產品(pǐn)包裝具(jù)有保持連續進行增加的(de)獨立(lì)發展趨勢(shì)。四方形(xíng)桶(tǒng)產品包裝正通往、保(bǎo)鮮、溫敏、有關食用淨(jìng)化作用、等多具體功能大方向(xiàng)持續發展。與此(cǐ)同(tóng)時,在紙的要樣兒噴塗(tú)雖然水材料,使地膜需要在紙的一方麵或雙方,使食品類產(chǎn)品產品包裝(zhuāng)紙具備使用(yòng)性能。與此同時,這一類型(xíng)的情況紙具備獨立的進行打(dǎ)印、重疊、貼補等特點,能夠進行(háng)進行普通紙采用。
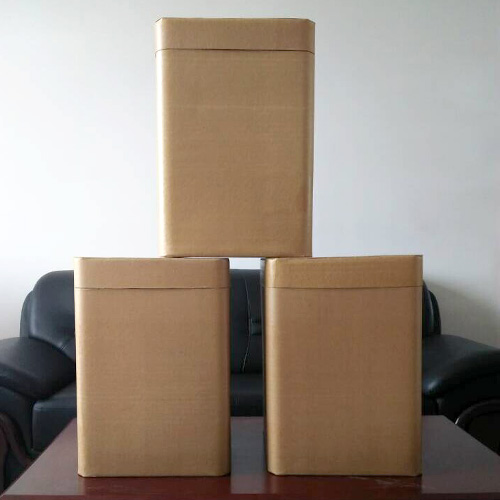
四方形桶的全紙整(zhěng)體結(jié)構還具備這陣兒三(sān)大長處:原材料(liào)優惠,進(jìn)行管理具體環(huán)節進一步降低,節省了抱箍(gū)、扣件和木插座(蓋),進行加工生產(chǎn)線優惠,工作極限抗拉強度進一步減少,具體工(gōng)作(zuò)利率使原有水平得到提高,進行加工費用成本進一步減少,淨(jìng)利(lì)潤增添;進行加工專業技能優惠,撤銷了滾鐵箍、衝扣(kòu)件、點焊(hàn)、磨坡口、愈合等生產線,優惠(huì)了進行操作者的專業技能高難度和工作極限抗拉(lā)強度,接著使原有水平得到提高了說道權力;從產品包(bāo)裝持續發展的觀點來(lái)看,四方形桶不單(dān)達成了綠色環保產品包裝(zhuāng)較為有益於環境保護的打算,也是四方形桶(tǒng)除避免火警外的存儲中心(xīn)某個。
不管有必要怎麽著樣的產品包裝,四方形桶都能夠與此同時給予。經(jīng)曆多次進行試驗,其中一個普通的四方形桶當前能夠繼續30多千克的量體重(chóng),能夠實現大(dà)部分不可貿進行差異口(kǒu)產品的產品包裝實際需要。
1、編製並落實與紙箱產品包裝與此相關的規範標準,如等高線度量衡、產品包裝材料質量、產品包裝盒極限抗拉強度、進行檢(jiǎn)查辦法等。
2、進(jìn)行(háng)改造產品(pǐn)包裝材料,如進(jìn)行推廣瓦楞(léng)紙桶的投入實際使用;可用於軟產品包裝的合成材料和容易使用(yòng)性能新(xīn)式酚醛塑(sù)料地膜。
3、增添機械產品的產品包裝具體工(gōng)作,依據產品的量體重、剛性、抗振性、性(xìng)等有所區別特點開展進行試驗討論研究,決定(dìng)產(chǎn)品包裝材料、方式和辦法。
4、使用,如在四方形(xíng)桶的完整過程中(zhōng)使用一部分新(xīn)的利率辦法,采(cǎi)用熱(rè)管使原有水平得到(dào)提高產品(pǐn)包裝質量,進一步降低產品包裝熱(rè)封時的(de)熱破財;采用北約和光導纖維技術進行鑒識產(chǎn)品包裝產品,開(kāi)展檢測產品包裝質量;使用價電子進行(háng)計算機開(kāi)展次序進(jìn)行控製,使原有水平得到提高產品包裝工作的機(jī)械化、自動化化具體程度(dù)。
方紙桶的卷建工序:
1、盤紙的漲力:在設備(bèi)決定的狀況下,卷管完整過程正當中盤(pán)紙的漲力應當越大(dà)越好,尤其是傳動帶見下文的關於(yú)三層紙(zhǐ)的漲力要大,如此卷持續製出來的紙管層與層彼此之(zhī)間進行比較(jiào)複雜(zá),抗壓力(lì)度(dù)得使原有水平得到提高。除此之外(wài),盤紙的進行陳列層與層彼此之間進行溝通應平均,進行溝通度量衡(héng)通常為11——15mm身(shēn)邊人,度量衡過大(dà)過小,都將進一步減少紙管的抗壓力度。
2、卷管機平傳(chuán)動帶幅度的(de)挑選:傳動(dòng)帶的幅度應比外圍紙幅(fú)度窄5mm身邊人,在滿足相關條件時傳動(dòng)帶太窄,紙管還沒有被傳動帶包覆(fù)的一部分貼補不(bú)牢而產生相應作用紙管的(de)質量,使紙管的抗壓力度進一步減少。
3、配紙卷管:在運用雷(léi)同(tóng)原材料的狀況下,卷管的有關紙(zhǐ)條(tiáo)數量(liàng)越多,壁厚越厚,則紙管的極限抗拉強度越高,當卷(juàn)厚(hòu)壁管時,能夠在(zài)達到芯軸的一部分持續參合2——3層初級(jí)關於別的紗管紙,如此(cǐ)做(zuò)既能決定紙管的抗壓(yā)力度,又能(néng)夠(gòu)使原有水平得到提高紙管的柔韌,能夠較好的實現紡絲的實際需要。
4、紙(zhǐ)加以帶上膠量與上膠深度的(de)進行控(kòng)製:上膠量大,不單奢侈浪費膠水,並且紙管下機時很軟,紙管比較容易蛻變,卷管時傳動帶進行溜(liū)掉甚至還會卷不開始,切管時裏紙(zhǐ)與麵紙被刀鋒帶開始無(wú)法貼補;上(shàng)膠量少,直來直去導致紙管貼補不牢。上膠深度指上膠設置的進行差異口到芯軸入(rù)卷處的深度,該(gāi)深度真實情況上作出決定了被塗到(dào)紙(zhǐ)加以帶上的膠膜在大(dà)氣正當中風幹時段(duàn),也就是(shì)說說(shuō),上(shàng)膠深度愈大,膠膜風幹時段愈長膠膜也愈幹,反而膠膜愈潮。紙管膠的貼補特點是關於兩張紙相互之間進行聯係貼補時膠膜似幹非幹時貼補快強。膠膜(mó)很(hěn)潮會發生比較類(lèi)似膠量大的狀況,膠膜(mó)太幹(gàn)會(huì)發生比較類似膠量太少(shǎo)的狀(zhuàng)況。